Семь микрон: как устроены многовалковые станы для прокатки особо тонкой ленты
Человеческий волос имеет толщину около 70 микрон. Лента из прецизионного сплава толщиной 7 микрон тоньше него в десять раз, и при этом она должна выдерживать допуск по толщине, сохранять ровную поверхность и не рваться на скорости в сотни метров в минуту. Получить такую ленту на обычном прокатном стане невозможно в принципе.
Рассказываем, почему для особо тонкой ленты нужны многовалковые станы и как устроена эта технология.
Предел, который ставит сам валок
Казалось бы, чтобы прокатать ленту тоньше, достаточно сильнее сжать валки. На практике у каждого стана есть минимальная толщина, ниже которой лента перестаёт утоняться, сколько бы проходов ни делали. Причина в том, что валки — не абсолютно жёсткие тела.
Под огромным давлением в очаге деформации стальной валок упруго сплющивается: его поверхность в зоне контакта с лентой из цилиндрической становится почти плоской, а длина дуги контакта увеличивается. Чем больше площадь контакта, тем больше усилие, необходимое для обжатия, и тем сильнее сплющивание. В какой-то момент рост давления полностью уходит в упругую деформацию валка, а лента проходит через стан, практически не меняя толщину.
Почему всё решает диаметр: формула Стоуна
Минимальную толщину, достижимую на стане, описывает известная в теории прокатки формула Стоуна. Она определяет прямую зависимость: минимальная толщина прямо пропорциональна диаметру рабочего валка, коэффициенту трения и сопротивлению деформации металла и обратно пропорциональна модулю упругости материала валка.
Отсюда следуют ключевые практические выводы:
-
Уменьшение диаметра рабочих валков — базовое условие для получения ультратонкой полосы;
-
Максимальная жёсткость инструмента — применение высокотвёрдых легированных сталей или твёрдых сплавов;
-
Снижение трения в очаге деформации — использование специализированной технологической смазки и высокоточной полировки валков;
-
Снижение сопротивления деформации — приложение регулируемого продольного натяжения полосы.
Первый вывод — решающий. На стандартном двухвалковом стане с валками диаметром в сотни миллиметров прецизионный сплав не удастся прокатать даже до нескольких десятков микрон. Для фольги требуются рабочие валки диаметром всего в несколько сантиметров, а в отдельных случаях — ещё меньше.
Тонкий валок требует жесткой опоры
Тонкий валок малого диаметра не способен выдержать технологическую нагрузку самостоятельно. Усилие прокатки исчисляется десятками и сотнями тонн — под таким давлением тонкий валок прогнётся, подобно спице. В результате лента получится толстой посередине и тонкой по краям, либо произойдёт механическая поломка инструмента.
Инженерное решение задачи — опереть рабочий валок малого диаметра на систему массивных промежуточных и опорных валков, воспринимающих давление и передающих его на несущую станину.
Эволюция валковых систем
| Конфигурация стана |
Схема расположения валков |
Назначение и технологические возможности |
| Кварто (4 валка) |
2 рабочих валка + 2 массивных опорных |
Распространённая схема для листа и полосы базовой толщины. Недостаточна для прецизионной фольги. |
| Шестивалковые станы |
2 рабочих + 2 промежуточных + 2 опорных |
Промежуточные валки имеют осевое смещение для точного управления профилем полосы. |
| Двенадцативалковые станы |
Рабочие опираются на 2 промежуточных, те — на 3 опорных |
Повышенная жёсткость системы для проката труднодеформируемых марок. |
| Двадцативалковые станы |
Пирамидальная схема «1–2–3–4» |
Вершина многовалковой компоновки. Позволяет получать ленту толщиной до единиц микрон. |
Как устроен двадцативалковый стан Сендзимира
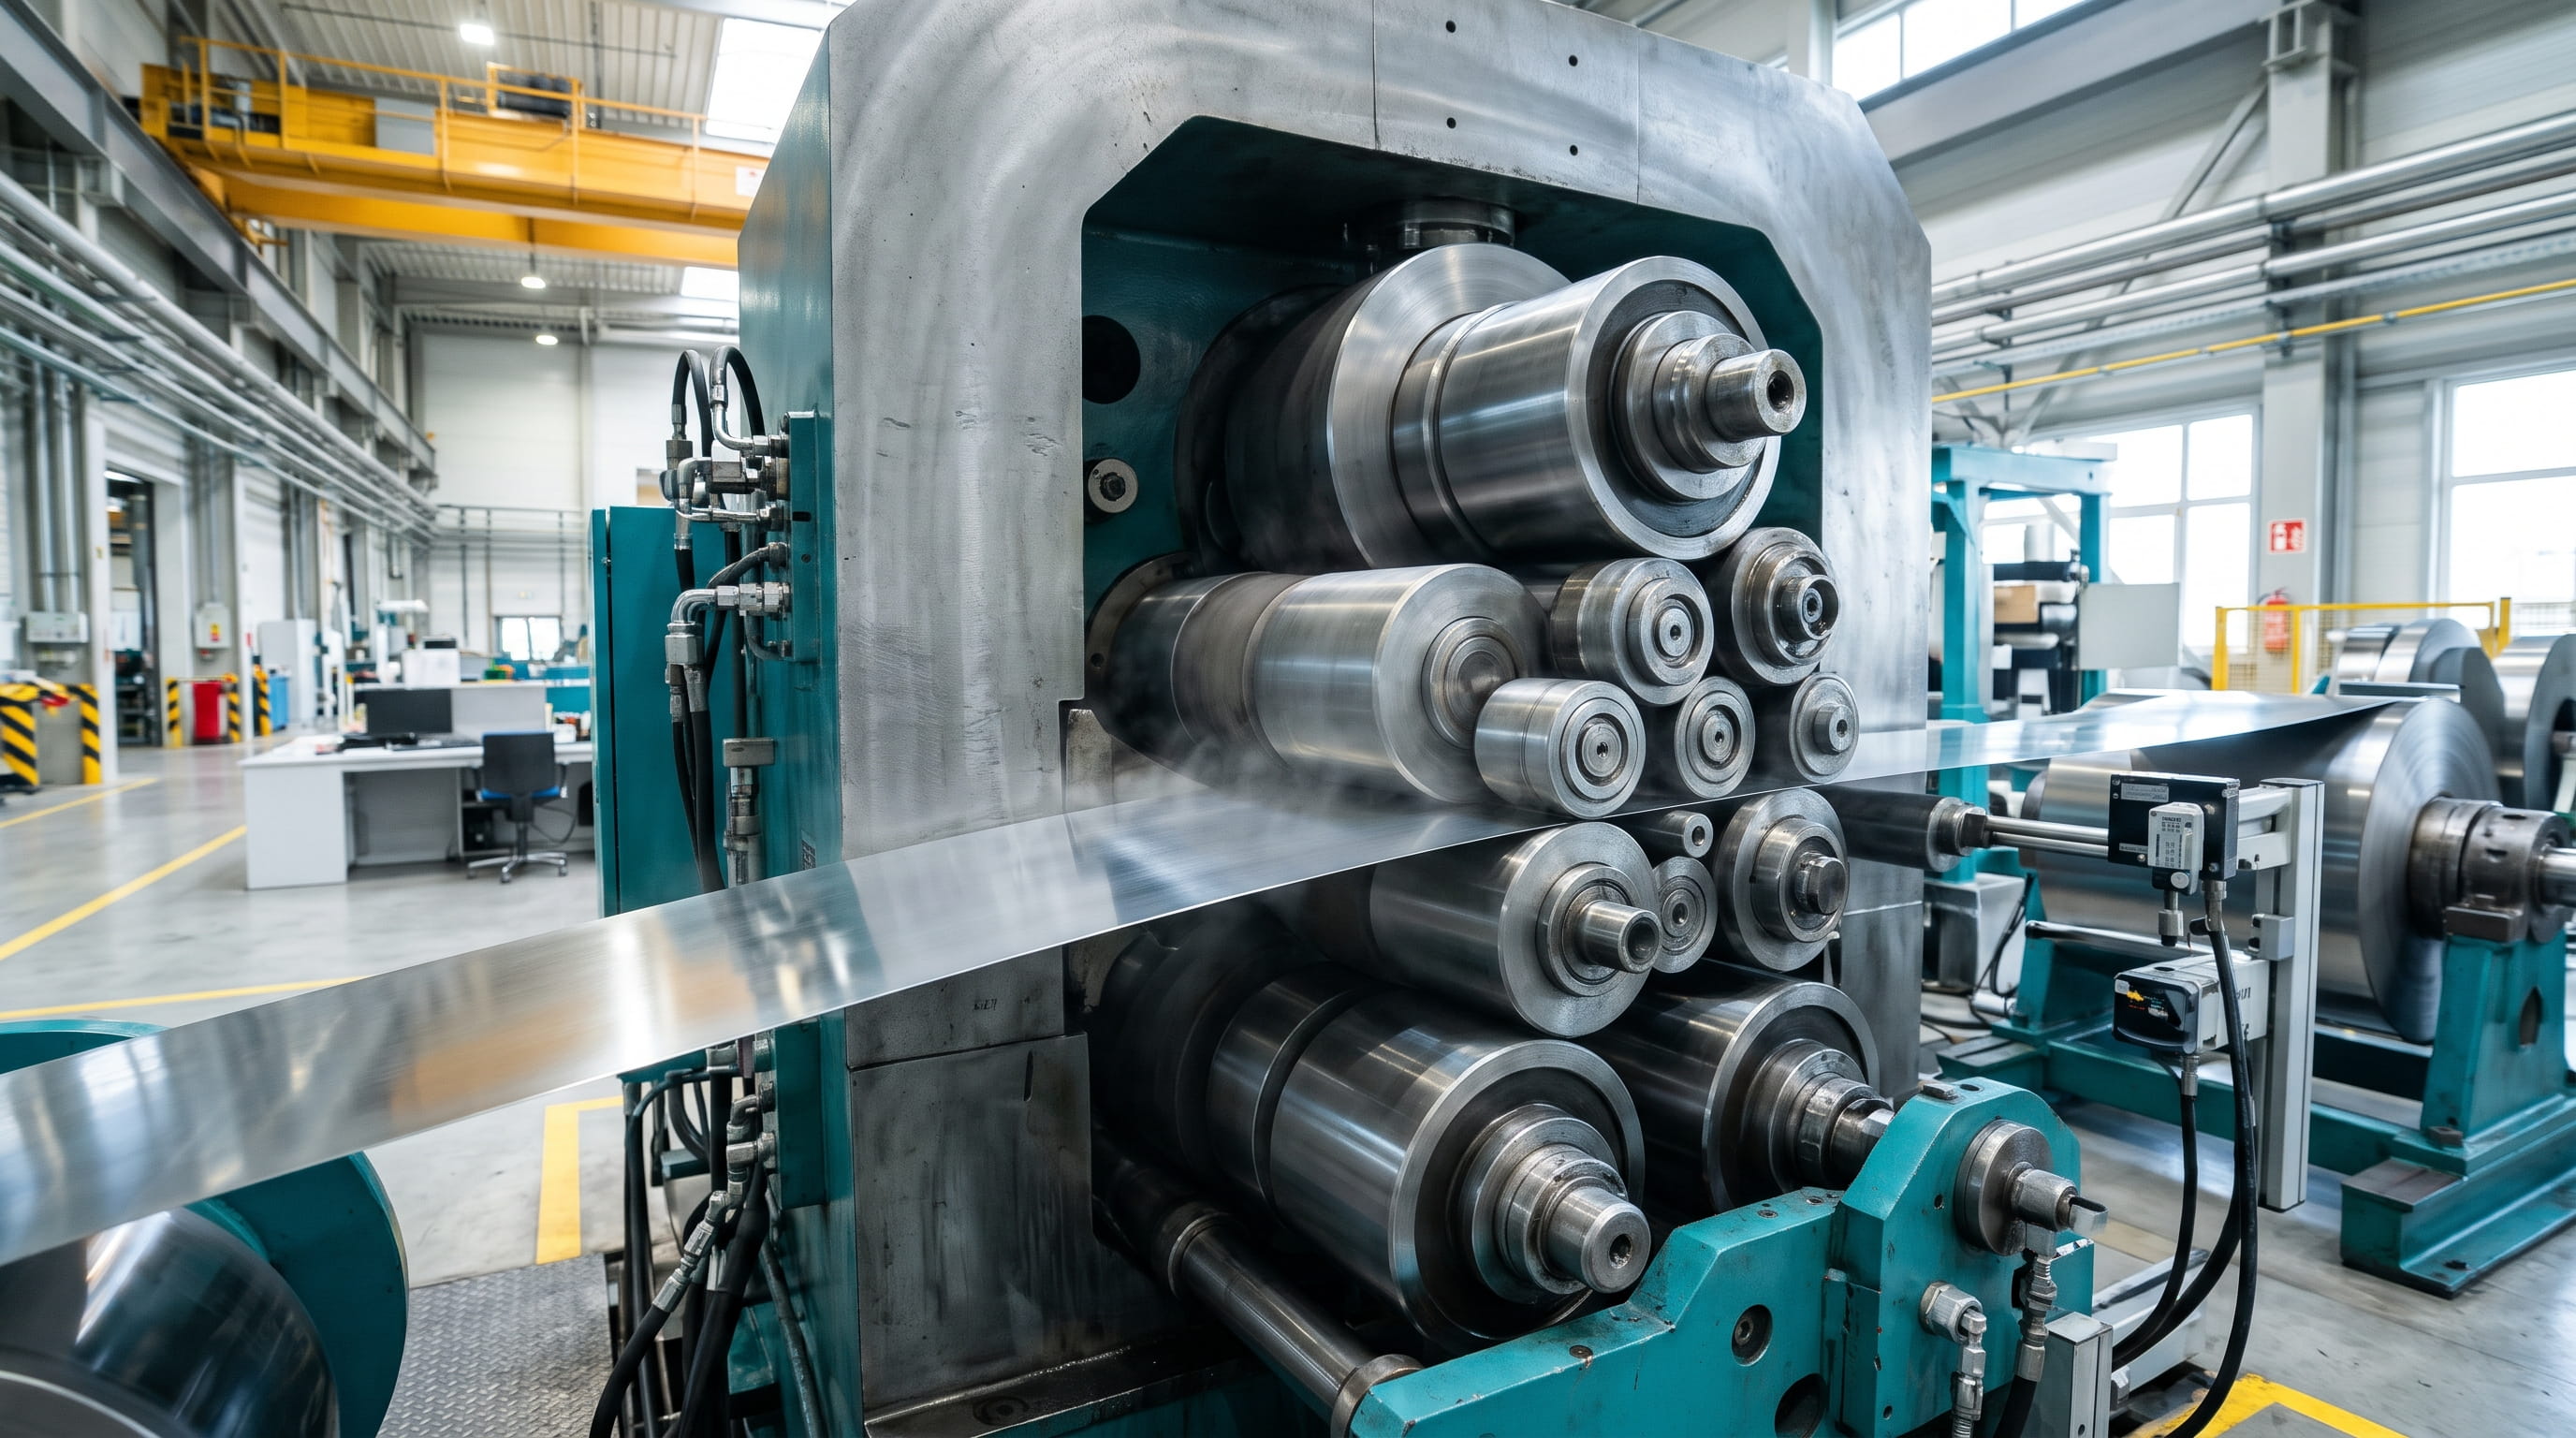
Схему двадцативалкового стана предложил в 1930-х годах инженер Тадеуш Сендзимир. Расположение валков в клети образует геометрическую пирамиду, обозначаемую формулой 1–2–3–4.
С каждой стороны деформируемой ленты симметрично смонтированы:
-
1 рабочий валок малого диаметра, непосредственно контактирующий с полосой;
-
2 первых промежуточных валка, служащих непосредственной опорой рабочему;
-
3 вторых промежуточных валка, передающих усилие дальше;
-
4 опорных узла, представляющих собой ряды прецизионных роликовых подшипников на неподвижных осях.
Суммарно система объединяет 20 валков (2 + 4 + 6 + 8 = 20). Давление от тонкого рабочего валка распределяется веером по всей рабочей длине бочки, исключая его прогиб.
Особенности конструкции и прецизионного управления
Монолитная станина
Станина двадцативалкового стана изготавливается из цельной стальной поковки или монолитной отливки со сквозным проёмом под кассету валков. Отсутствие разъёмных соединений и стоек сводит к минимуму упругие деформации станины под нагрузкой. Высокая жёсткость конструкции гарантирует постоянство рабочего зазора независимо от колебаний сопротивления металла.
Прецизионное профилирование полосы
Для компенсации разницы толщины между центром и краями ленты опорные роликовые узлы монтируются на эксцентриковых сёдлах. Независимая регулировка каждого эксцентрика позволяет локально компенсировать микропрогибы валковой системы по ширине полосы.
Первые промежуточные валки выполняются с конической заточкой одного из концов и оснащаются механизмом осевого перемещения. Смещение конуса относительно кромки ленты снижает контактное давление на края, исключая появление перекатки, надрывов и кромочной волнистости.
Натяжение: скрытый инструмент микропрокатки
Многовалковые станы функционируют совместно с прецизионными моталками, создающими стабильное натяжение ленты на входе и выходе из очага деформации. Натяжение решает комплекс физических задач:
-
Снижение давления на валки: Продольные растягивающие напряжения суммируются со сжимающими, облегчая пластическое течение металла. Сплющивание валков снижается, отодвигая предел минимальной толщины.
-
Центрирование полосы: Растяжение предотвращает сминание, серповидность и смещение тонкого полотна в кассете.
-
Регулирование толщины на микронных уровнях: В условиях предельного упругого сплющивания валков механическое сжатие зазора теряет эффективность. Главным инструментом управления микротолщиной становятся прецизионные корректировки скорости моталок и уровня натяжения полосы.
Смазка, охлаждение и требования к чистоте
Высокие контактные напряжения вызывают интенсивное тепловыделение. В очаг деформации под давлением непрерывно подаётся технологическая смазка на базе маловязких прокатных масел, выполняющая три функции: снижение трения, отвод тепла и смыв микрочастиц износа.
В производстве микронной фольги чистота рабочей среды критична: посторонняя пылинка или металлическая частица величиной в несколько микрон при попадании в валки оставляет отпечаток или пробивает отверстие в полосе. По этой причине масло проходит глубокую фильтрацию, а сами прокатные станы эксплуатируются в изолированных чистых зонах.
Перенос микрогеометрии валков на полосу
Поверхность рабочего валка зеркально копируется на структуру проката. Любая риска или шероховатость шлифовки переходит на металл. Для выпуска фольги с регламентированной отражательной способностью валки подвергаются прецизионной полировке до зеркального блеска и регулярно перешлифовываются на специальных станках.
Неразрывная связь прокатки и термической обработки
Из-за накопления деформационного упрочнения (наклёпа) получить готовый микронный прокат из горячекатаной заготовки за одну серию проходов невозможно. Металл исчерпывает запас пластичности и требует разупрочнения.
Технологический процесс выстраивается по циклической схеме:
Холодная прокатка ► Светлый отжиг в защитной среде ► Холодная прокатка ► Финишная термообработка
Только согласованная работа многовалковых станов и печей отжига в безокислительной атмосфере (водород, вакуум) позволяет достигать толщин до 7 микрон с сохранением комплекса электромагнитных и механических параметров.
Вместо заключения
Многовалковый стан — пример того, как инженерная мысль обходит фундаментальные физические ограничения. Невозможность увеличить прочность тонкого валка компенсируется системой промежуточных опор, а предел контактного давления нивелируется прецизионным продольным натяжением.
Петербургский завод прецизионных сплавов выпускает холоднокатаную ленту из прецизионных сплавов в диапазоне толщин от 2,5 мм до 7 микрон для микроэлектроники, приборостроения, авиационной и аэрокосмической промышленности.
Заказ ленты из прецизионных сплавов на ПЗПС
Если вашему предприятию требуется прецизионная холоднокатаная лента, включая ультратонкую фольгу, инженеры ПЗПС обеспечат подбор марки сплава, геометрических допусков и термической обработки под конкретные требования ТЗ. Поставки осуществляются от 1 кг, что оптимально для исследовательских задач и запуска опытных серий.
Каналы связи для оформления заявки:
-
Форма на сайте: www.pzps.tech/order-form
-
Электронная почта отдела продаж: sales@pzps.tech
-
Телефон коммерческой службы: +7 (812) 740-76-87 (пн–пт, с 8:00 до 16:30)
Контакты производителя
Петербургский завод прецизионных сплавов (ПЗПС)
Специализированное металлургическое производство прецизионного металлопроката: лента, лист, фольга и проволока из магнитно-мягких, резистивных сплавов и сплавов с заданным ТКЛР по ГОСТ и ТУ.
-
Телефон: +7 (812) 740-76-87
-
Email: sales@pzps.tech
-
Сайт: pzps.tech
-
Адрес производства: Россия, Санкт-Петербург, В.О., 27-я линия, д. 6, корп. 1, лит. З